中文简体

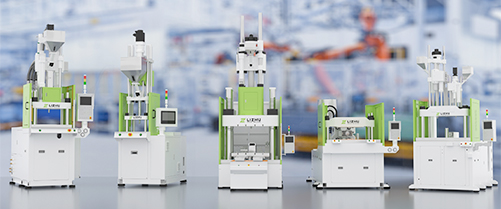

Una máquina de moldeo por inyección personalizada es una prensa diseñada en torno a una pieza específica en lugar de seleccionarse de un catálogo. La respuesta breve sobre si necesita una: sí, cuando una máquina estándar no puede cumplir con al menos una restricción estricta, como la geometría de la pieza, el manejo de las plaquitas, el comportamiento de la resina o el objetivo de producción, sin perjudicar el tiempo de ciclo, la calidad o la seguridad del operador. No, cuando su pieza ya se ajusta a un marco estándar con un margen de seguridad razonable, porque una máquina estándar generalmente se envía más rápido, cuesta menos y mantiene mejor su valor de reventa.
El resto de esta guía cubre lo que realmente se personaliza, qué especificaciones influyen en el precio y el cronograma, cómo las diferentes configuraciones coinciden con diferentes trabajos y dónde los proyectos personalizados suelen salir mal.
¿Qué hace que una máquina de moldeo por inyección personalizada sea personalizada?
La personalización casi siempre comienza en uno de cinco sistemas, y cada uno cambia el marco, el precio y el calendario de entrega.
- Unidad de sujeción: el tonelaje, el espaciado de las barras de unión, el tamaño de la platina y el patrón de ranura en T se adaptan al molde en lugar de a un marco de catálogo.
- Unidad de inyección: diámetro del tornillo, relación L/D, capacidad de disparo y resistencia al desgaste del cañón seleccionados para la resina y el peso del disparo.
- Montaje del molde y movimiento de la mesa: mesa fija, mesa deslizante simple, mesa deslizante doble o mesa giratoria, elegidas según cómo se cargan las piezas y los insertos.
- Conducción y control: hidráulica, servohidráulica o totalmente eléctrica, adaptada a la repetibilidad y al perfil energético que exige la pieza.
- Interfaz de automatización: apretones de manos del robot, secuenciación de eyectores, detección de caída parcial y colocación de transportadores o contenedores.
Los constructores con una línea personalizada dedicada manejan estos cambios como un paquete en lugar de modificaciones únicas. Eso significa que el tonelaje no estándar, los diseños multicolores y los diseños híbridos vertical-horizontal se diseñan junto con la abrazadera y la unidad de inyección, y no se atornillan posteriormente.
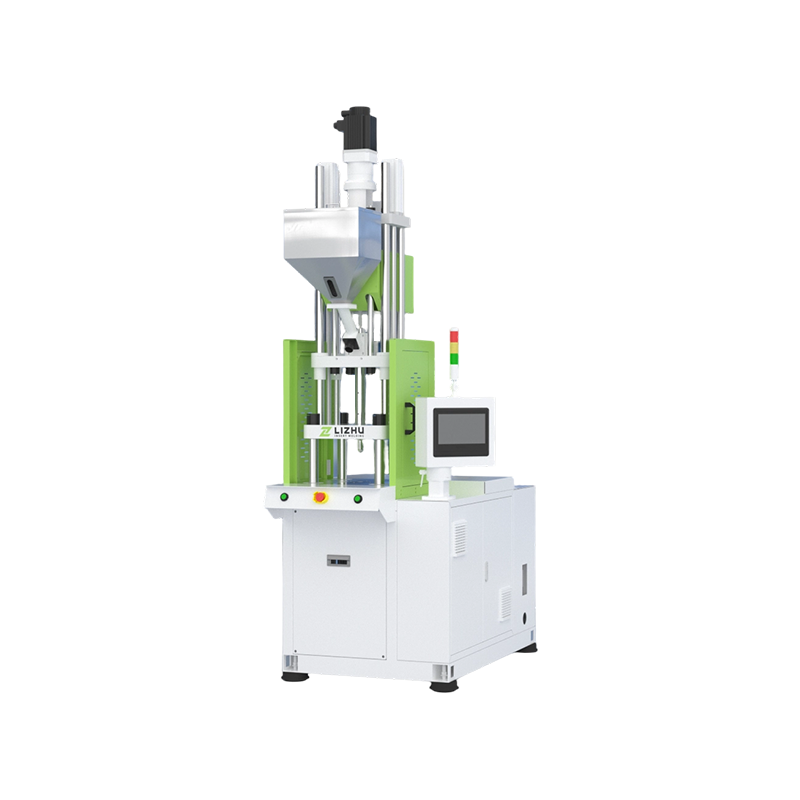
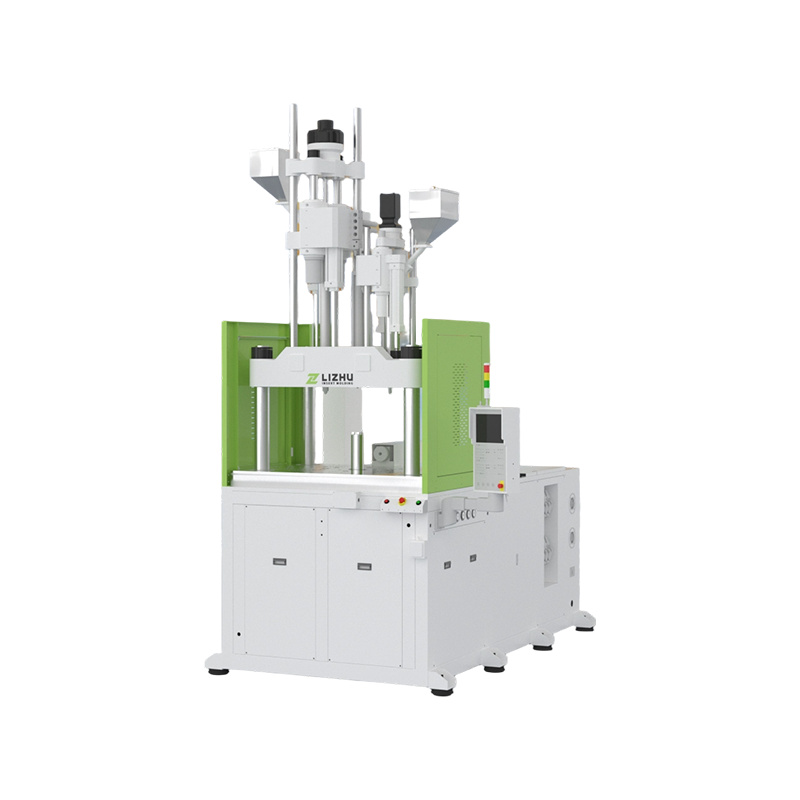 Máquina de moldeo por inyección vertical personalizada para moldeo por inserción de precisión Prensa vertical personalizada con unidades de inyección y abrazadera personalizables, adecuada para trabajos de inserción de precisión y piezas de múltiples materiales en embalajes de electrónica, automoción, medicina y semiconductores. Ver producto →
¿Verticales u horizontales? Decida la orientación primero
La orientación es la primera decisión porque determina cómo se cargan los insertos, cómo caen las piezas terminadas y cuánto espacio de piso necesita la celda. Las máquinas verticales ganan la mayoría de los trabajos de precisión y de inserción; Las máquinas horizontales obtienen piezas grandes, planas y de alto tonelaje.
| Consideración | maquina vertical | maquina horizontal |
|---|---|---|
| Insertar carga | La gravedad mantiene el inserto en el molde, con acceso abierto desde arriba y desde el frente. | Los insertos suelen necesitar un dispositivo o un robot. |
| Espacio de piso | Espacio alto y estrecho que cabe en las celdas de trabajo existentes | Huella larga con necesidad de pasillos más grandes |
| Caída parcial | Las piezas caen claramente sobre un conducto o transportador | Las piezas a menudo caen en las barras de unión o necesitan un robot de extracción |
| Trabajo multiestación | Las mesas deslizantes y giratorias son comunes y están bien probadas. | Las mesas lanzadera son posibles pero menos comunes. |
| Disparador típico | Inserciones profundas, piezas pequeñas de precisión, molduras multicolores | Grandes piezas planas, alto tonelaje, secciones gruesas |
Las especificaciones que impulsan el precio y el plazo de entrega
Cuatro o cinco especificaciones representan la mayor parte de la brecha entre dos cotizaciones para la misma pieza: fuerza de sujeción, tamaño de la unidad de inyección, configuración de la mesa, paquete de control y alcance de la automatización.
| Especificación | Por qué mueve el costo | Que confirmar |
|---|---|---|
| Fuerza de sujeción | Un marco, una platina y barras de unión más grandes aumentan los costos de material y mecanizado | Tonelaje requerido más un modesto margen de seguridad, no un número redondo |
| Unidad de inyección | El tamaño del tornillo, el cañón y la unidad siguen el peso del disparo y el comportamiento de la resina. | El peso del disparo se mantiene dentro del centro de la capacidad nominal para una calidad de fusión estable |
| Configuración de la mesa | Las mesas deslizantes y giratorias añaden mecánica, protección y controles. | Ganancia de tiempo de ciclo medida contra costos y mantenimiento adicionales |
| Controlar y conducir | Los paquetes servo y totalmente eléctricos cuestan más por adelantado | Objetivos de energía, repetibilidad y ruido para la celda. |
| Alcance de la automatización | Robots, transportadores y sensores amplían el tiempo de ingeniería | Definiciones de interfaz acordadas por escrito antes de que comience la compilación. |
No todos los proyectos necesitan esto. Cuando la pieza se ajusta a un marco estándar, una máquina estándar es la ruta más rápida y económica, y vale la pena realizar esa comparación antes de comprometerse con una construcción personalizada. Las compensaciones se establecen en esta guía para Elegir una máquina de moldeo por inyección vertical estándar rentable .
Hacer coincidir la configuración con el trabajo de producción
La configuración debe seguir el flujo de trabajo, no la página del catálogo. El tipo de mesa y el número de unidades de inyección son las dos opciones que más modifican la producción diaria.
Mesas deslizantes para molduras con insertos pesados
Una sola mesa deslizante permite que la mitad del molde salga para cargar mientras la otra permanece trabajando, lo que aumenta el rendimiento manual. Una mesa deslizante doble mantiene productivas ambas mitades y suele ser la elección cuando los operadores cargan varios insertos por ciclo.
Mesas giratorias para ciclos multiestación
Las mesas giratorias distribuyen la carga, la inyección y el enfriamiento en estaciones separadas, por lo que un tiempo de enfriamiento prolongado ya no dicta todo el ciclo. Se adaptan a piezas de volumen medio con una secuencia estable y repetible.
Híbridos multicolores y verticales-horizontales.
Dos o más unidades de inyección convierten un conjunto de dos pasos en un solo ciclo de moldeo, eliminando una estación de unión o soldadura y los desechos que la acompañan. La misma lógica se aplica a los diseños híbridos vertical-horizontal, donde una unidad horizontal se encarga de la toma principal y una unidad vertical toma el segundo material.
Máquina de moldeo por inyección vertical multicolor para moldeo de precisión de múltiples materiales Prensa vertical para moldeo de uno, dos o tres disparos de diferentes colores o materiales en un solo ciclo, reduciendo los pasos de ensamblaje y los desechos. Ver producto → Grandes máquinas de base baja para piezas de gran tamaño
Los marcos de base baja mantienen los moldes altos y los insertos pesados al alcance de la mano, lo cual es importante cuando la pieza es lo suficientemente grande como para que los operadores no puedan trabajar a la altura de los hombros durante todo el turno. La capacidad de la abrazadera, el soporte de la placa y el espacio de acceso se deben verificar juntos.
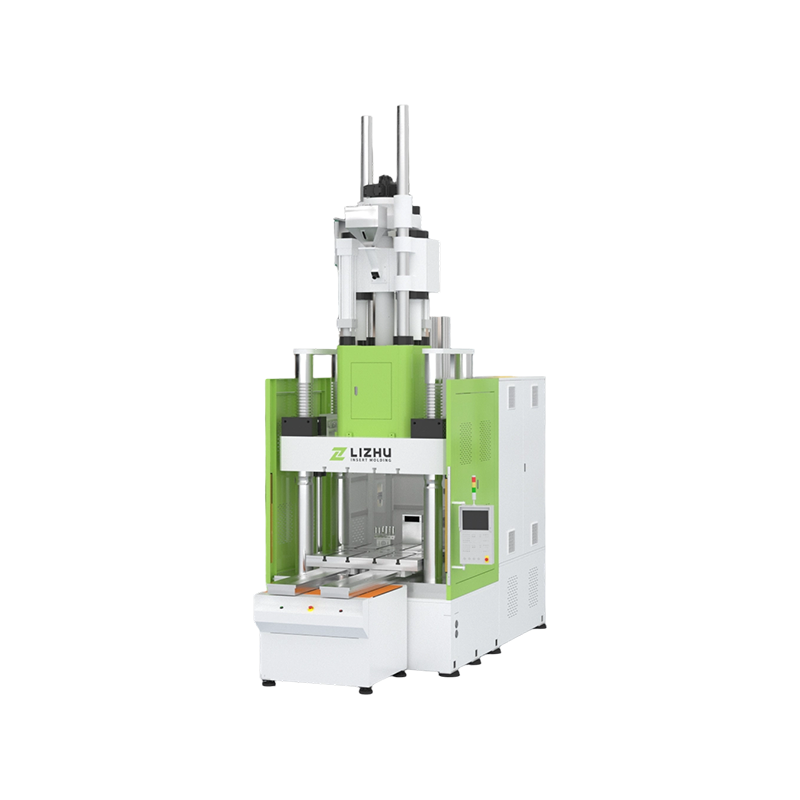 Máquina de moldeo por inyección vertical grande y de base baja personalizada para piezas complejas Máquina de moldeo vertical de gran tamaño con base baja y sujeción de alto tonelaje para piezas plásticas complejas; el acceso al molde, la capacidad de sujeción y la planificación de la automatización dan forma a la inversión. Ver producto →
Automatización y controles: los silenciosos impulsores de costos
La automatización es donde los proyectos personalizados ganan o pierden silenciosamente su rentabilidad, porque la máquina suele ser la mitad más pequeña de la inversión.
- Integración de robot o recogedor de bebederos: Las señales de montaje, alcance y apretón de manos deben definirse antes de soldar el marco.
- Confirmación de expulsión y caída parcial: sensores que detienen el ciclo en lugar de dejar que un disparo corto llegue al contenedor.
- Protección de moldes y seguimiento de procesos: Monitoreo de la presión de la cavidad o de la tensión de la barra de unión, útil cuando las piezas son costosas o están relacionadas con la seguridad.
- Trazabilidad: registro y exportación de datos de disparo, cada vez más solicitados por clientes médicos y automotrices.
Actualizar protecciones, sensores e interfaces después de la entrega casi siempre cuesta más que especificarlos en la etapa de diseño.
Riesgos de adquisiciones que vale la pena planificar
Los riesgos que más a menudo descarrilan un pedido de máquina personalizada son criterios de aceptación vagos, desajustes entre el molde y la máquina y un tiempo de puesta en servicio subestimado.
- Pruebas de aceptación indefinidas: acuerde la resina, el molde, el tiempo del ciclo objetivo y la cantidad de muestra antes de firmar la orden de compra.
- Herramientas no coincidentes: El radio de la boquilla, el anillo de localización, el patrón del eyector y las ranuras en T de la platina deben compararse con el dibujo del molde real, no con una descripción del mismo.
- Puesta en servicio subestimada: deje tiempo para la instalación, verificación de servicios públicos, validación de seguridad y capacitación del operador antes de que se apliquen los objetivos de producción total.
- Capacidad de construcción no verificada: solicitar un recorrido por la fábrica o fotografías documentadas de la etapa de construcción, especialmente para tonelaje no estándar.
Preguntas frecuentes
¿Cuánto tiempo lleva construir una máquina de moldeo por inyección personalizada?
Más largo que un modelo estándar, porque la ingeniería, la fundición y el mecanizado son específicos de cada pieza. Las cotizaciones suelen llegar varias semanas después de la entrega estándar, y el diferencial está determinado por el tonelaje, el paquete de control y los plazos de entrega de los componentes. Solicite un cronograma de hitos en lugar de una fecha de entrega única.
¿Cuánto más cuesta una máquina personalizada que una estándar?
No hay un porcentaje fijo. Una adaptación del marco puede agregar una cantidad moderada, mientras que los nuevos platos, las unidades de inyección adicionales o la automatización completa agregan sustancialmente más. La regla honesta es que el costo rastrea qué tan lejos se aleja el diseño del modelo estándar más cercano.
¿Se puede modificar una máquina estándar en lugar de pedirla a medida?
A menudo sí, y suele ser el camino más económico cuando los cambios se limitan a las boquillas, los patrones de expulsión, la perforación de la placa o los parámetros de control. Cuando es necesario cambiar la fuerza de sujeción o el movimiento de la mesa, un marco especialmente diseñado suele ser más fiable que uno estándar muy modificado.
¿Qué información necesito antes de solicitar un presupuesto?
Envíe el dibujo de la pieza, la hoja de datos de la resina, el dibujo del molde, el tiempo de ciclo objetivo, el volumen anual, los detalles del inserto y los requisitos de calidad y automatización. La falta de datos sobre resina y moldes es la razón más común por la que una cotización se estanca.
Una máquina de moldeo por inyección personalizada obtiene su prima cuando un marco estándar realmente no puede sostener la pieza, el inserto o el ciclo. Trabaje hacia atrás desde la pieza: primero fije la orientación, luego las especificaciones de sujeción e inyección, luego el diseño de la tabla que coincida con la forma en que los operadores realmente cargan y descargan, y finalmente los criterios de automatización y aceptación. Haga eso y una construcción personalizada seguirá siendo predecible tanto en costo como en rendimiento; omítelo, e incluso una máquina bien construida tendrá dificultades para alcanzar sus números en su piso.