 中文简体


Purgar una máquina de moldeo por inyección es la diferencia entre un cambio de color de 25 minutos y una pérdida de producción de tres horas. Una purga ejecutada correctamente expulsa la resina vieja, los depósitos carbonizados y los residuos de pigmento fuera del cilindro, el tornillo y la boquilla para que el siguiente material comience a limpiarse. Una purga apresurada deja contaminación detrás, y esa contaminación aparece como motas negras, rayas o un aumento repentino de desechos en el momento en que el molde comienza a correr.
¿Qué es la purga en el moldeo por inyección?
La purga es el proceso de limpieza que elimina el material termoplástico residual de la unidad de plastificación de una máquina de moldeo por inyección. El operador carga un compuesto de purga o, en casos simples, una resina de sacrificio y lo empuja a través del tornillo y el cilindro a temperatura y contrapresión controladas. El material de purga desplaza la resina anterior, recoge el pigmento y el polímero degradado y sale de la boquilla en forma de babosa.
Dos métodos dominan la industria. Los compuestos de purga mecánica limpian con alta viscosidad y cizallamiento, frotando físicamente la pared del cilindro y las paletas del tornillo. Los compuestos químicos de purga contienen ingredientes activos que descomponen el polímero carbonizado a nivel molecular. La mayoría de los moldeadores mantienen ambos en stock: un grado mecánico para cambios de rutina y un grado químico para eventos de mantenimiento y acumulación de carbonizado.
¿Cuándo se debe purgar una máquina de moldeo por inyección?
Purga según un cronograma, no después de que aparezcan defectos. Cuando las motas negras o las rayas de color llegan al molde, la contaminación ya está en el tornillo y en el canal caliente, y cada disparo antes de que finalice la purga es un desperdicio.
| gatillo | La contaminación queda atrás | Consecuencias de saltarse la purga |
|---|---|---|
| cambio de material | Resto de la resina anterior con diferente temperatura de fusión. | Polímero degradado, líneas de soldadura deficientes, piezas quebradizas |
| cambio de color | Pigmento atrapado en las aletas del tornillo y en la pared del cañón. | Rayas de color y piezas cosméticas rechazadas. |
| Apagado planificado | Carbonización de resina en un barril parado en caliente | Manchas negras y olor a quemado en el próximo arranque. |
| Extracción de tornillos o mantenimiento | Material bloqueado en la válvula de retención y en los vuelos del tornillo. | La contaminación se propaga a otros moldes y máquinas. |
Agregue un paso de purga a cada ticket de cambio. Una lista de activadores escrita evita que los operadores decidan sobre la marcha y brinda al mantenimiento una base documentada cuando los tiempos de purga comienzan a aumentar.
Compuestos de purga mecánicos versus químicos
La selección del compuesto decide la velocidad de purga y la profundidad de limpieza, así que confirme el mecanismo antes de comprar una sola bolsa.
| Punto de comparación | Compuesto de purga mecánica | Compuesto de purga química |
|---|---|---|
| Mecanismo de limpieza | Fregado de alta viscosidad y fuerza de corte | La reacción química suaviza y disuelve los residuos. |
| Más adecuado para | Cambios rutinarios de material y color. | Depósitos carbonizados, motas negras, paradas prolongadas. |
| Temperatura de procesamiento | Coincide con la ventana de producción de resina. | A menudo requiere un paso de temperatura más alto. |
| Limpieza después de la purga | Mínimo; compatible con la mayoría de las resinas | Puede necesitar una purga mecánica de seguimiento |
| Riesgo de mal uso | Baja cuando las temperaturas se mantienen correctamente | Daño térmico si se ejecuta fuera del rango recomendado |
Para transiciones de color oscuro a claro, una purga mecánica elimina la mayor parte del pigmento en uno o dos ciclos. Para un barril que ha estado inactivo durante dos semanas, pase directamente a una purga química para eliminar las capas carbonizadas.
Cómo purgar una máquina de moldeo por inyección: paso a paso
Utilice la misma disciplina cada vez. Un procedimiento consistente produce un resultado predecible.
- Vacíe la tolva. Deje de alimentar resina y apriete el tornillo hasta que no entre material nuevo en el cilindro. La resina fresca diluye la purga y extiende el ciclo.
- Establezca la temperatura de procesamiento. Ajuste las temperaturas del barril a la ventana recomendada por el proveedor del compuesto de purga, generalmente cerca del rango superior de la resina anterior.
- Cargue el compuesto de purga. Agregue suficiente material para llenar el volumen del barril al menos una vez y media, que es la dosis mínima efectiva para la mayoría de los grados.
- Realice breves disparos de purga con contrapresión. Utilice aproximadamente del 30 al 50 por ciento de la velocidad normal del tornillo y una contrapresión moderada, y expulse trozos cortos en lugar de un empujón largo. Los golpes cortos llevan la contaminación a la boquilla más rápido porque separan repetidamente la masa fundida de los tramos del tornillo.
- Inspecciona cada babosa. Continúe hasta que la babosa expulsada tenga un color y una textura uniformes. Si reaparecen motas negras después de dos pasadas limpias, cambie a una purga química antes de cargar la resina de producción.
- Cargue la nueva resina y pruebe. Introduzca el siguiente material, dispare varias piezas pequeñas al aire o a una tina de purga y confirme que la masa fundida esté limpia antes de cerrar el molde.
problemaas comunes de purga y cómo solucionarlos
La mayoría de las fallas de purga se deben a la temperatura, el volumen de purga o el desgaste de la máquina.
| Problem | Causa probable | Acción correctiva |
|---|---|---|
| La purga lleva demasiado tiempo | Temperatura del barril demasiado baja para el grado de purga | Eleve el cilindro a una temperatura de 10 a 20 °C y verifique que el grado de purga coincida con la resina. |
| Las motas negras siguen regresando | Carbono atrapado en zonas muertas o válvula de retención desgastada | Ejecute una purga química, luego inspeccione el tornillo y la válvula de retención en busca de desgaste. |
| El color no se aclarará por completo. | Volumen de purga insuficiente o contrapresión baja | Aumente la cantidad de purga y utilice disparos cortos y de alta presión. |
| La purga se solidifica en el barril. | Desajuste térmico entre la ventana de purga y procesamiento | Haga coincidir el compuesto de purga con la temperatura de fusión de la resina que se está limpiando. |
| Aparecen rayas en las primeras partes. | Contaminación atrapada en el canal caliente o en la punta de la boquilla. | Purgue con la boquilla abierta y ejecute un paso de purga específico del canal caliente. |
Purga de máquinas de moldeo por inyección vertical
Las prensas verticales siguen los mismos fundamentos de purga, pero la disposición de los tornillos verticales y los frecuentes cambios de color de las molduras insertadas merecen una atención especial.
A máquina de moldeo por inyección vertical estándar se beneficia de una rutina de purga diseñada en torno a su geometría de tornillo; el barril vertical tiende a retener pigmento en los tramos inferiores, por lo que los operadores deben continuar purgando hasta que dos trozos consecutivos sean completamente uniformes. Para trabajos médicos y electrónicos, LIZHU's máquina de moldeo por inyección vertical la alineación incluye equipo de moldeo de precisión que mantiene temperaturas de fusión estables y reduce la variación térmica que hace que la purga sea menos predecible.
 Máquina de moldeo por inyección vertical estándar Proveedor, Empresa LIZHU Machinery es un proveedor y empresa mayorista de fabricantes de máquinas de moldeo por inyección vertical estándar de China, que ofrece soluciones al por mayor... Ver producto →
Si su plan de producción requiere cambios de color frecuentes, un máquina de moldeo por inyección vertical eléctrica A menudo es una mejor opción, porque la rotación del tornillo servoaccionado proporciona la consistencia de la contrapresión que aclara el color de manera uniforme en menos ciclos. Las operaciones que sobremoldean dos o tres colores pueden considerar un máquina de moldeo por inyección vertical multicolor , lo que reduce el número de cambios por turno y reduce directamente el consumo de compuesto de purga.
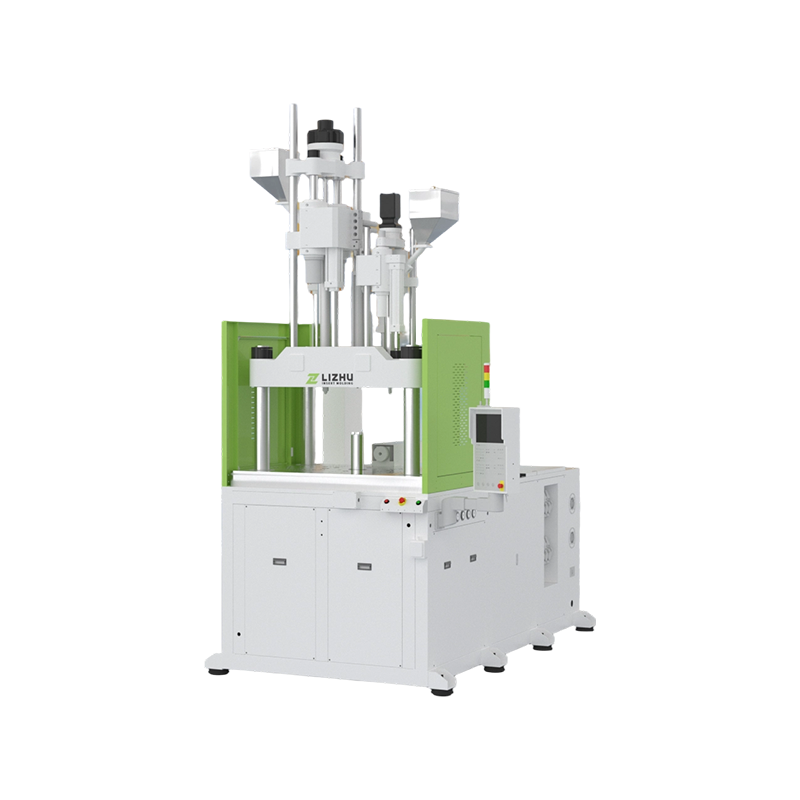 Máquina de moldeo por inyección vertical multicolor Proveedor, Empresa LIZHU Machinery es un proveedor y empresa mayorista de fabricantes de máquinas de moldeo por inyección vertical multicolor de China, que ofrece venta al por mayor... Ver producto →
 Máquina eléctrica de moldeo por inyección vertical Proveedor, Empresa LIZHU Machinery es un proveedor y empresa mayorista de fabricantes de máquinas de moldeo por inyección verticales eléctricas de China, que ofrece soluciones al por mayor... Ver producto →
Mejores prácticas para cambios más rápidos y limpios
Los pequeños cambios de procedimiento se traducen en ganancias mensurables en el tiempo de actividad en todo el taller.
- Cree una tarjeta de receta de purga para cada familia de materiales, enumerando el grado del compuesto, la temperatura, la contrapresión y el recuento de ciclos.
- Mida el tiempo de purga y el uso de material por cambio. Una reducción del 10 por ciento en el tiempo de purga en cinco prensas agrega cientos de horas de máquina productivas por año.
- Mantenga la boquilla y el canal caliente a temperatura de purga mientras limpia. Las zonas frías atrapan pigmentos y carbono.
- Nunca exceda la temperatura máxima recomendada del compuesto de purga; El material de purga sobrecalentado puede carbonizarse y contaminar aún más el cañón.
- Capacite a los operadores para que lean las balas de purga. Un trozo limpio y uniforme es la única señal confiable de que el cañón está listo para la producción.
- Programe una purga química durante el mantenimiento preventivo en lugar de esperar a que aparezca un problema de calidad visible.
Preguntas frecuentes sobre la máquina de moldeo por inyección de purga
¿Con qué frecuencia debo purgar una máquina de moldeo por inyección?
Purgue en cada cambio de material, cada cambio de color y antes de cada parada planificada. Si los cambios de color de oscuro a claro ocurren más de una vez por turno, realice un seguimiento del tiempo de purga por evento para identificar las máquinas que necesitan un tornillo reconstruido o una válvula de retención.
¿Cuánto compuesto de purga debo usar por purga?
Utilice al menos una vez y media el volumen del barril como punto de partida. Los pigmentos oscuros y los depósitos carbonizados generalmente requieren de dos a tres volúmenes de barril, y una purga de funcionamiento lento generalmente necesita más volumen que una bien presurizada.
¿Puedo purgar con resina simple en lugar de un compuesto comercial?
Para cambios rápidos de color de la misma familia, la resina simple puede funcionar, pero carece de la viscosidad y la química portadora de una purga comercial. En la práctica, ahorrar en costos compuestos generalmente cuesta más en desechos, mano de obra y tiempo de máquina.
¿Debo purgar de manera diferente en una máquina de moldeo por inyección vertical?
El procedimiento es el mismo, pero el tornillo vertical y la posición inferior de la boquilla facilitan la sedimentación de los pigmentos pesados. Utilice suficiente contrapresión para mantener la masa fundida en movimiento y confirme la limpieza con golpes uniformes consecutivos antes de cerrar el molde.
Conclusión
La purga es un proceso de producción, no una tarea de limpieza. Un procedimiento de purga definido protege la calidad de la pieza, acorta el tiempo de cambio y extiende la vida útil del tornillo, el cilindro y la válvula de retención. Haga coincidir el compuesto con la contaminación, siga los pasos en el mismo orden cada vez y el resultado será visible en el contenedor de desechos y en el programa de producción.


